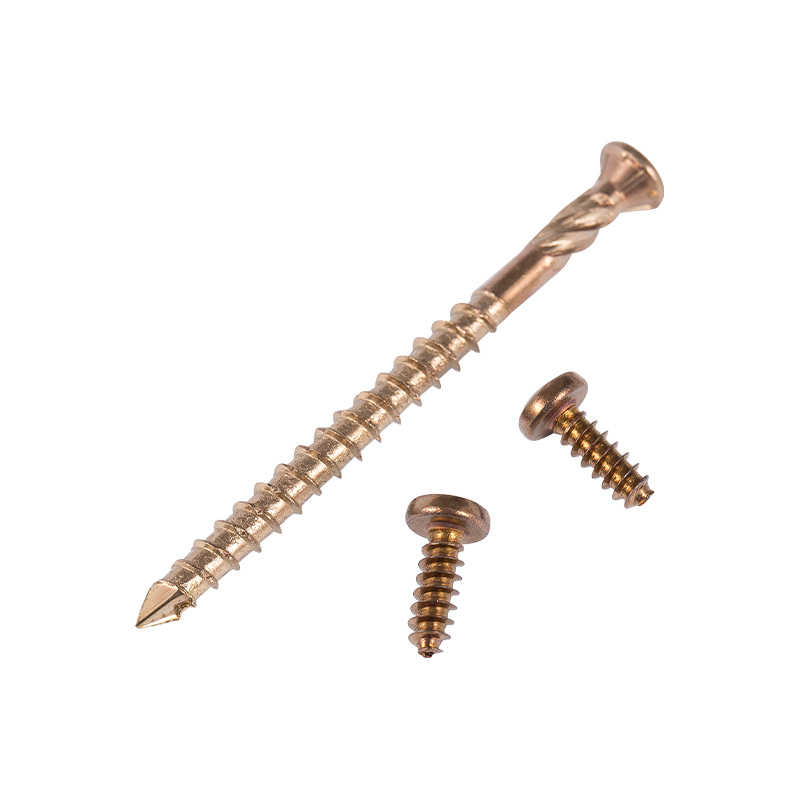
Flat vaskemaskin vårlåseskive
Cat:Metallskive
Flatskiver og vårskiver er festetilbehør som er mye brukt i industrien og dag...
Se detaljer


To selvskruende skruer kan se nesten like ut i en søppelkasse og likevel oppføre seg på helt forskjellige måter på et samlebånd. Forskjellen starter vanligvis ved halen, enden av skaftet motsatt hodet. En flat haleskrue avslutter med en butt, avfaset overflate, mens en skarp haleskrue avslutter med en konisk spiss. Det eneste geometriske valget avgjør om et pilothull er nødvendig, hvor raskt skruen starter, og hvor mye drivmoment skjøten absorberer før noe svikter.
Geometri forteller imidlertid bare halve historien. Materialet bak spissen, sammen med varmebehandlingen på den, avgjør om trådene dannes rent i underlaget eller stripper det.
I festeterminologi er halen den terminale enden av skaftet, og den styrer hvordan skruen går inn i et arbeidsstykke.
Fordi en skarp endepunkt er avsmalnet, er dens første gjenger ufullstendige og blir stadig dypere etter hvert som skruen beveger seg frem. En flat haleskrue bærer mer komplette gjenger nærmere enden av skaftet, noe som endrer både lastfordelingen langs den innkoblede lengden og formen på drivmomentkurven.
Karbonstålkvaliteter som C1022A er vanligvis kasseherdet: overflaten er forkullet til en høy hardhet slik at den kan kutte eller danne en gjenge, mens kjernen forblir mykere og tøffere slik at skruen ikke klikker under dreiemoment. Gapet mellom overflatehardhet og kjernehardhet er det som gjør en liten skrue både aggressiv og holdbar.
Alternativer i rustfritt stål oppfører seg annerledes og blir ofte misforstått:
Skillet betyr mest ved en skarp spiss. Det punktet har et veldig lite tverrsnitt, så et overherdet eller underherdet spiss kan sprekke under kjøring, mens en underherdet spiss rett og slett foldes sammen og nekter å starte. Flate haleskruer sprer kjørespenning over et større område, men deres lange gjengeinngrep betyr at hylsterdybden må forbli konsistent langs hele gjengelengden.
Nøkkelpunkt
Spissgeometri definerer hvordan skruen går inn i materialet. Materialkarakter og saksdybde definerer om den overlever prosessen.
En flat haleskrue er en kontrollert festeanordning. Fordi den ikke kan stikke hull i arbeidsstykket, definerer hulldiameter og hullkvalitet de gjengeformingsforholdene. I metallplater stanses eller bores hullet normalt litt under den nominelle gjengestørrelsen, og skruen ruller eller kutter sin egen gjenge i veggen til det hullet. I plast og støpegods oppnår et støpt kjernehull samme resultat.
Konsekvensene er forutsigbare: startmomentet er høyere fordi hele gjengeprofilen kobles inn umiddelbart, inngrepslengden er lett å kontrollere, og skjøter kan demonteres og settes sammen med langt mindre skade enn en skarp spiss ville forårsake. Flate haleskruer er også det naturlige valget når skruen passerer gjennom et første panel og skal danne en gjenge i en mutter, en boss eller et tykkere andre lag.
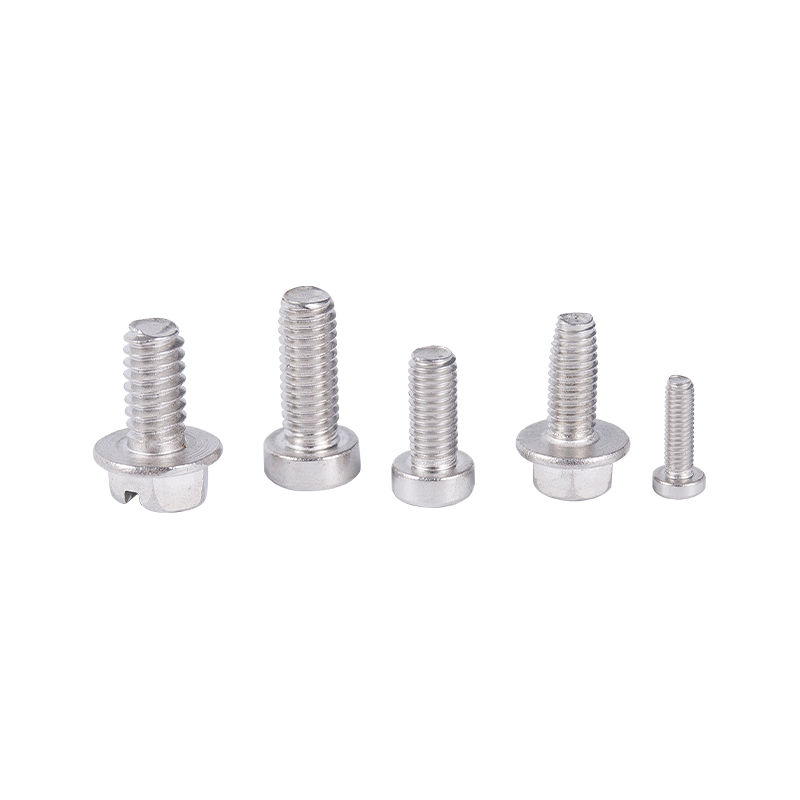 Flat Tail selvskjærende skruer for metall og blinde hull Blunt flat hale passer forboret metall, blinde hull og bunnarbeid, med flate eller pannehoder og alternativer i karbon eller rustfritt stål. Se produkt →
En skarp haleskrue bytter kontroll mot hastighet. Spissen lokaliserer seg selv, skyver materiale til side og trekker de første trådene i kontakt, så ingen separat boreoperasjon er nødvendig i tre, sponplater, tynnplate og mye plast. Avveiningen er at underlaget må akseptere det fortrengte materialet. I tett hardtre eller tykt stål har spissen ingen steder å flytte materiale og drivmomentet øker kraftig.
Skarpe spissdesign konsentrerer også stress, fordi den koniske tuppen bærer mindre materiale og tråddannende belastninger konvergerer på et lite volum av herdet stål. Det er der kassedybdekontrollen blir kritisk: for grunt kasse og spissen deformeres, for sprø kasse og spissene.
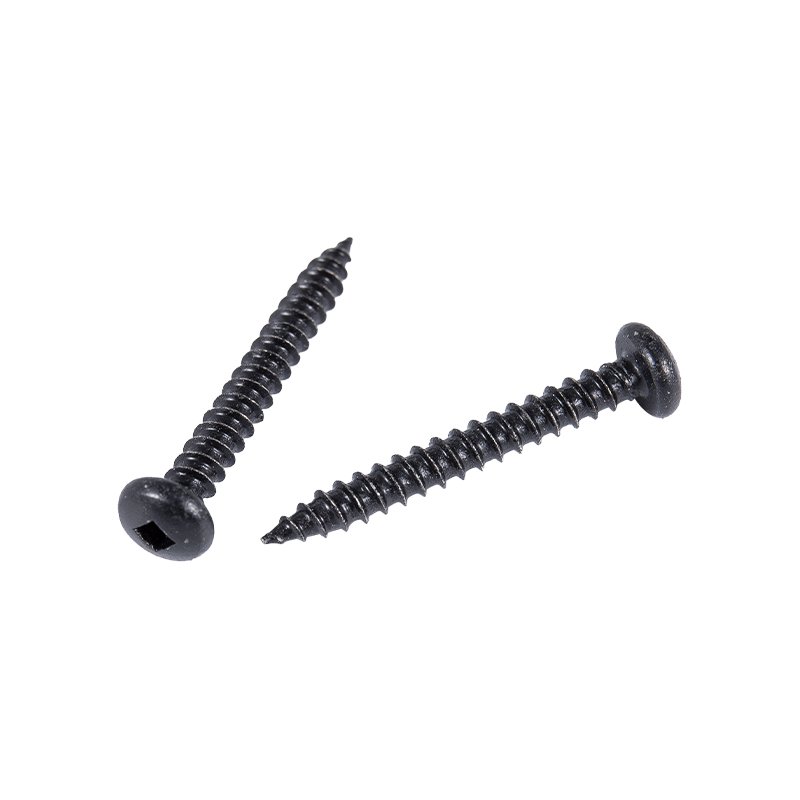 Pan Head Sharp Point Selvskjærende skruer Ideell for forhåndsborede metallmontasjer, disse kryss-innsenkede panhodeskruene kutter gjenger og fordeler klemkraften over konstruksjon, møbler og utstyrsskap. Se produkt →
Tabellen nedenfor oppsummerer forskjellene som betyr mest under spesifikasjonsarbeid.
| Funksjon | Flat hale | Skarp hale |
|---|---|---|
| Sluttgeometri | Butt, avfaset ansikt | Konisk konisk spiss |
| Pilothull | Påkrevd, diameter kontrollert | Vanligvis ikke nødvendig |
| Startadferd | Trenger et lokalisert hull | Selvutgangspunkt |
| Trådengasjement | Fullfør trådene nær slutten | Ufullstendige tråder i spissen |
| Typiske underlag | Plater, plast, støpegods, bosser | Tre, sponplater, tynnplate, plast |
| Saksdybdekrav | Ensartet langs hele tråden | Tett kontroll på punktet |
| Fjerning og gjenbruk | Bedre, mindre underlagsskader | Mer underlagsskader |
Tråddannende ytelse er et varmebehandlingsresultat like mye som et designresultat. Karburering skaper det harde overflatelaget, slukker låsene i transformasjonen, og herding gjenoppretter nok kjerneseighet til å overleve installasjonsmoment. Kasserdybde, overflatehardhet og kjernehardhet må holdes inne i et vindu, og det vinduet er lettest å holde når ovnsatmosfære og temperaturprofil gjentar seg fra batch til batch.
Prosessutstyr sitter derfor rett bak festekvalitet. Karburerings- og tempereringsovner med kontrollert atmosfære fra et riktig spesifisert utvalg av varmebehandlingsutstyr holde kassedybden ensartet over et produksjonsparti i stedet for bare i en prøve. Hardhetsundersøkelser og saltspraytesting bekrefter da at overflatelaget oppfører seg som tiltenkt i bruk.
Materialbeslutningen bør følge underlaget, ikke omvendt.
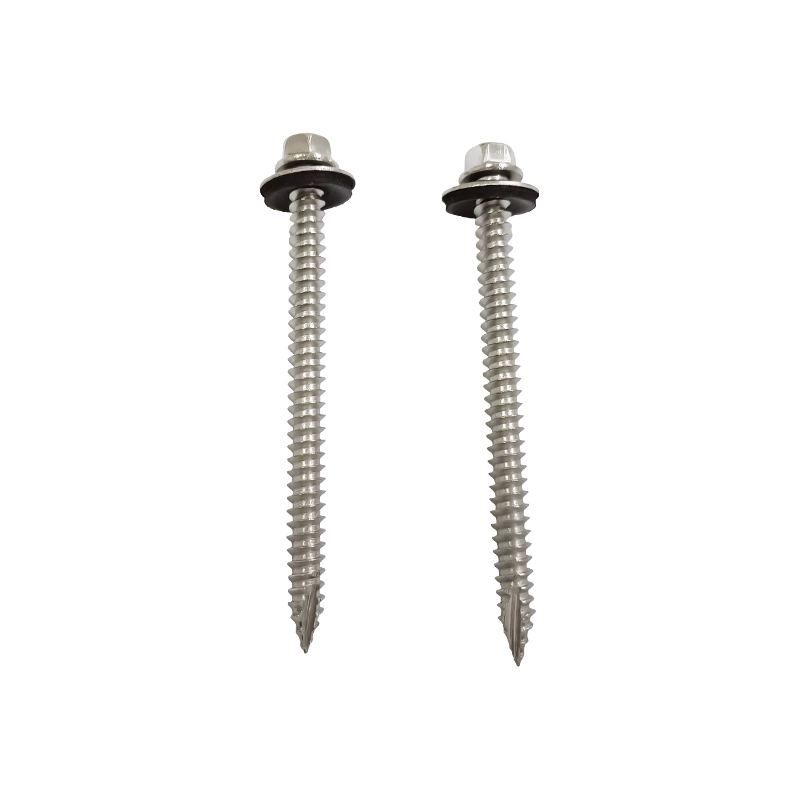 Sekskantskivehode Type 17 selvskjærende skrue med EPDM-skive For utendørs metalltak og kledning bruker denne SUS410-skruen en støttegjenge og tetningsskive for å forbedre inngrepet og motstå inntrengning av fuktighet. Se produkt →
| Feilmodus | Sannsynlig materiell årsak | Praktisk korreksjon |
|---|---|---|
| Tråd strippet i underlaget | Pilothull too large, or case depth too shallow | Reduser hulldiameteren, kontroller overflatens hardhet |
| Punktbrudd under kjøring | For stor saksdybde eller utilstrekkelig temperering | Kontroller karbureringssyklusen og tempereringstemperaturen på nytt |
| Spissen bretter over og skruen snurrer | Overflatehardhet for lav for underlaget | Øk saksdybden eller velg en hardere karakter |
| Grising og festing i rustfritt | Austenittisk karakter kombinert med høy friksjon | Bytt til SUS410 eller påfør et passende smøremiddel |
| Rust vises rundt hodet | Karbonstål med utilstrekkelig plettering | Oppgrader til en rustfri klasse for miljøet |
Nei. En skarp haleskrue kan starte i et vanlig hull, men en flat haleskrue trenger et forberedt hull med riktig diameter. Å drive en flat haleskrue uten pilothull deformerer vanligvis arbeidsstykket i stedet for å danne en gjenge.
I metall og stiv plast, ja. Hullet er normalt stanset eller boret litt under nominell gjengestørrelse slik at skruen har materiale å danne seg mot, og støpte kjernehull utfører samme funksjon i plastdeler.
Ingen av karakterene er universelt bedre. Case-herdet C1022A når en høy overflatehardhet til lav pris. SUS410 tilbyr sammenlignbar hardhet med bedre korrosjonsbestandighet, noe som betyr noe i fuktig eller mildt korrosiv bruk.
Austenittiske kvaliteter som SUS304 og SUS316 kan ikke herdes ved varmebehandling, så gjengene deres er mykere enn kasseherdet karbonstål. Høyere friksjon oppmuntrer også til gnaging, noe som øker risikoen for en avisolert gjenge eller en avkuttet skrue.
Valget mellom en flat hale og en skarp hale selvskruende skrue kommer ned til hvordan skjøten skal dannes. En skarp hale optimerer installasjonshastigheten og selvstartsevnen, forutsatt at underlaget kan akseptere forskjøvet materiale og punktet har riktig kassedybde bak seg. En flat hale optimaliserer inngrepskvaliteten, forutsigbarheten av dreiemomentet og gjenbrukbarheten, forutsatt at hullet er forberedt på riktig måte. I begge tilfeller avgjør karakteren og varmebehandlingen bak spissen om designhensikten overlever produksjonen.
For en bredere oversikt over hvordan disse festene er klassifisert og brukt, kan denne oversikten over selvgjengende skruetyper og utvalg er en nyttig følgesvenn.
Flatskiver og vårskiver er festetilbehør som er mye brukt i industrien og dag...
Se detaljer
ZKL-serie 650 ℃ Tempering av boks er egnet for varmebehandlingsprosesser som ...
Se detaljer
RX3-serie-motstandsovner av bokstype er mye brukt innen metallvarmebehandling...
Se detaljer
RT2 -serie Trolley -motstandsovn kan brukes til varmebehandlingsprosesser som...
Se detaljer
RT2 -serie Trolley -motstandsovn kan brukes til varmebehandlingsprosesser som...
Se detaljer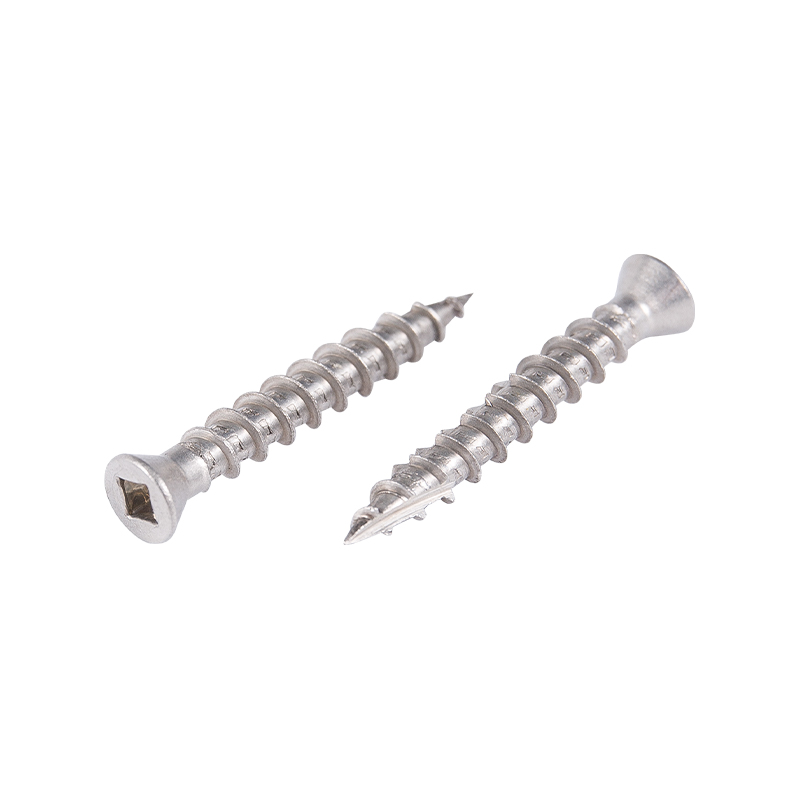
Countersunk, hevet-countersunk, trompet, panhode, runde hodevask og ovale hod...
Se detaljer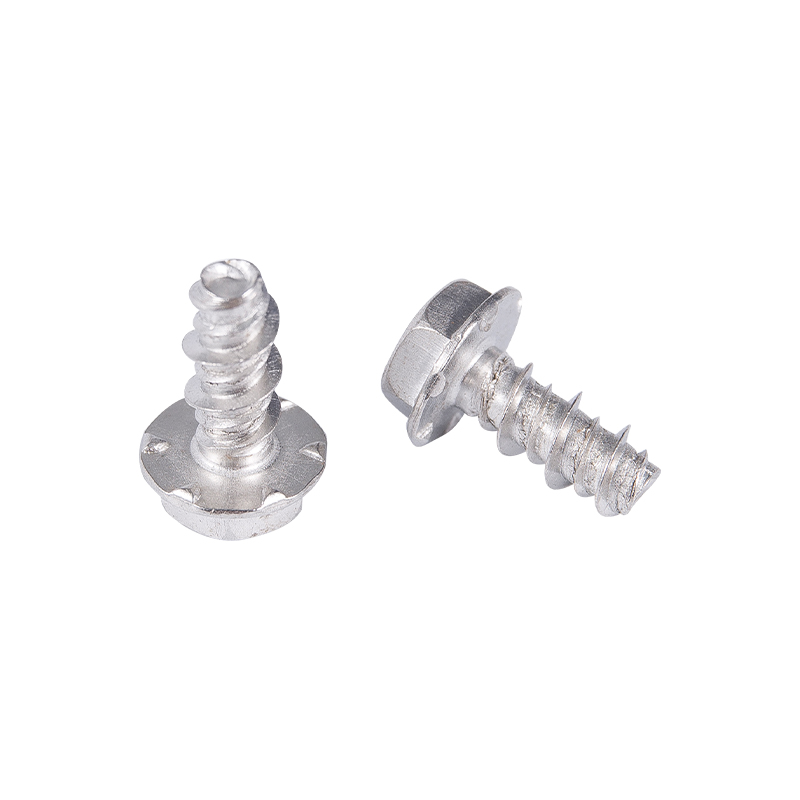
Designfunksjonen til den selv-tappende skruen med flathale er at halen har en...
Se detaljer+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr. 2155, Shuanglong Road, Nanhu District, Jia Xing City, Zhejiang Province
Opphavsrett © Jiaxing Zhongke Metal Technology Co., Ltd. Alle rettigheter forbeholdt.Tilbyder av tilpassede høyfaste rustfrie stålfester