


ZKL -serie 950 ℃ Rotary Resistance Furnace
Cat:Industriell ovn
ZKL Series 950 ℃ Rotary Resistance Furnace vedtar avanserte designkonsepter, ...
Se detaljer


Gjengang er en av de mest kostbare og forvirrende feilene ved industriell feste. Den kan låse en mutter på en maskinskrue så tett at festet klippes før skjøten skiller seg. Nøkkelen til å unngå denne tilstanden er ikke et eneste magisk belegg; det er kombinasjonen av riktig gjengetilpasning og bevisst hardhetstilpasning mellom mutteren og maskinskruen. Når disse to faktorene kontrolleres sammen, kan gnaging forhindres før den starter.
Gjengedannelse, også kalt kaldsveising eller gnagsveising, oppstår når to gjengede metalloverflater glir mot hverandre under høyt trykk. Lokaliserte mikrosveiser dannes på høye punkter, som deretter rives fra hverandre og etterlater grovt og revet materiale. Hver syklus skaper nye eksponerte overflater som sveiser igjen, og prosessen akselererer raskt.
Austenittiske rustfrie stål som 304 og 316 er spesielt utsatt for gnaging fordi deres oksidfilmer er tynne og deres arbeidsherdende oppførsel skaper harde, slitende slitasjepartikler. Imidlertid kan aluminium, titan og til og med belagt karbonstål galle under sterkt kontakttrykk.
Galling er mer sannsynlig når:
Gjengetilpasning definerer mengden klaring eller interferens mellom samsvarende gjenger. I inch-serie festemidler beskriver klassene 1A/1B, 2A/2B og 3A/3B økende tetthet. I metriske festemidler gir vanlige toleransepar som 6g/6H og 6e/6H tilsvarende kontroll over inngrepet.
Tilpasning er viktig fordi den kontrollerer hvordan belastningen fordeles over de innkoblede gjengene. En riktig passform sprer klembelastningen over en lang spiral og reduserer lokalt trykk. En passform som er for løs gjør at belastningen kan konsentreres om de første trådene. En passform som er for stram øker friksjonen og kan fange opp forurensning, og begge forholdene øker risikoen for gnaging.
| Fit klasse | Beskrivelse | Typisk bruk |
|---|---|---|
| 1A / 1B | Løs klaring | Rask montering med belagte eller lett skadede gjenger |
| 2A / 2B | Normal passform | Generelle maskinskruer og muttere |
| 3A / 3B | Tett passform | Presisjonsledd med kontrollert dreiemoment og smøring |
Under design, verifiser den effektive stigningsdiameteren i stedet for kun å stole på hoveddiameteren. Det er her klaring og interferens faktisk vises, og hvor forebygging av gnaging er vunnet eller tapt.
Hardhetsmatching blir ofte misforstått. Matching betyr ikke å gjøre mutteren og maskinskruen identiske. Identisk hardhet i identisk austenittisk rustfritt stål øker risikoen for gnaging fordi begge overflatene deformeres, herder og rives på samme måte. Den mer pålitelige tilnærmingen er en kontrollert hardhetsdifferensial.
Den ene overflaten kan med vilje være hardere enn den andre, så relativ bevegelse tilpasses ved polering i stedet for mikrosveising. I rustfrie stålmontasjer kan en hardere utvendig gjenge på maskinskruen kombinert med en glødet eller mykere innvendig gjenge i mutteren forhindre gnaging. Imidlertid må differensialen kontrolleres; en ekstrem forskjell kan bli til slipende skjæring i stedet for jevn inngrep.
Riktig hardhetstilpasning handler ikke om lik hardhet. Det handler om et tilsiktet forhold som hindrer de to gjengede flatene i å sveise sammen.
Å velge riktig mutter er en del av denne beslutningen, fordi mutterens materialtilstand, gjengelengde og hardhetsfordeling bestemmer hvordan belastningen deles med maskinskruen.
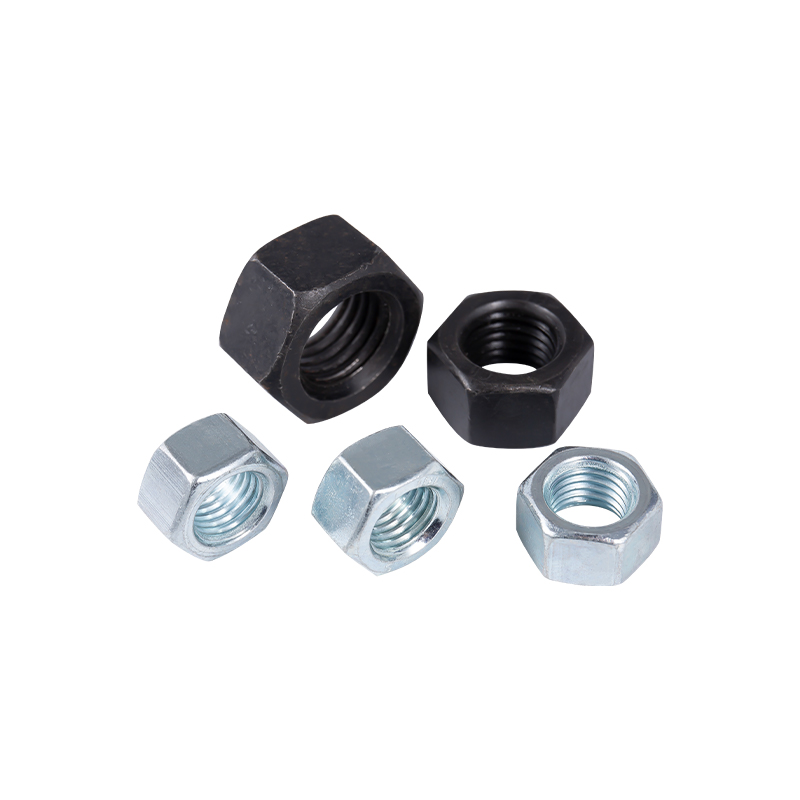 Flens og låsemuttere for vibrasjonsbestandig feste Dette utvalget dekker vanlige, flensede og selvlåsende muttertyper. Flensdesignet gir kontaktflate og stabilitet, mens anti-løsende versjoner bidrar til å forhindre at gjengene løsner under vibrasjoner eller termiske endringer. Se produkt →
Materialparing kan også stoppe gnaging. Når en maskinskrue er laget av rustfritt stål, vil en mutter laget av silisiumbronse eller et belagt karbonstål redusere vedheft. Men i mange industriprodukter er materialvalg fastsatt av korrosjonskrav, så overflatefinish og belegg blir det praktiske forsvaret.
Overflatens ruhet og renslighet er avgjørende. Glatte gjenger har lavere friksjon, men overflater som er for glatte kan fremme vedheft. Unngå å trekke forbindelser, sand, metallpartikler og fuktighet inne i gjengede enheter. Disse forurensningene skaper lokale trykkpunkter og akselererer mikrosveising.
| Muttermateriale | Skruemateriale | Galende tendens | Praktisk tilnærming |
|---|---|---|---|
| Rustfritt stål | Rustfritt stål | Høy | Bruk smøremiddel og kontrollert hardhetsdifferensial |
| Karbonstål | Rustfritt stål | Moderat | Sink- eller nikkelbelegg reduserer vedheft |
| Silisium bronse | Rustfritt stål | Lavt | Bra for demontering og marine service |
Varmebehandling er den mest direkte måten å kontrollere hardheten i både muttere og maskinskruer. Høyfaste karbonstålfester er bråkjølt og herdet for å møte et spesifisert hardhetsområde. Maskinskruer i rustfritt stål kan kaldbearbeides eller oppløsningsgløde for å skape hardhetsforholdet som er nødvendig for anti-galling ytelse.
Fordi hardhetstilpasning krever presisjon, må varmebehandlingsprosessen være konsistent på tvers av produksjonskjøringer. Moderne ovner med kontrollert atmosfære og ensartet temperatur lar produsenter treffe smale hardhetsvinduer i stedet for bare å varme opp festene til de ser hardt nok ut. For å forstå hvordan disse prosessbeslutningene påvirker ferdige metalldeler, se denne veiledningen om optimalisering av industriell varmebehandling .
Innvendige sekskantede maskinskruer med hylsehodet velges ofte i presisjonsmontasjer fordi deres drivgeometri tillater kontrollert dreiemomentpåføring og bedre sitteadferd.
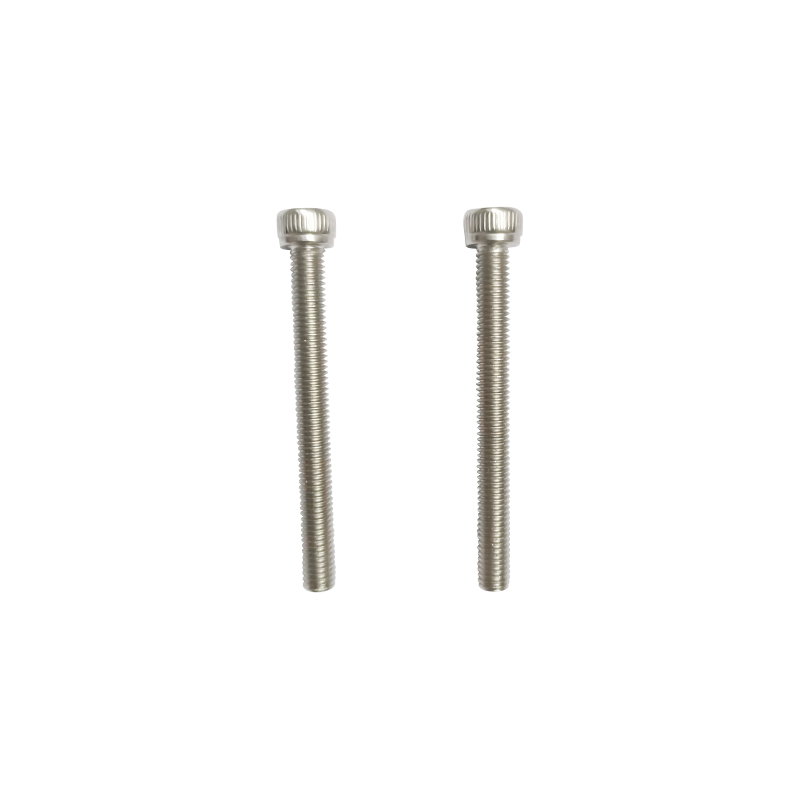 M4-0,7×8 SUS304 Socket Cap Head Maskinskrue Denne presisjonsskruen i rustfritt stål med en intern sekskantet driving muliggjør kontrollert momentpåføring i trange rom. Dens lyse finish og full-trådsdesign passer til presisjonsmonteringer der seteoppførsel og korrosjonsmotstand har betydning. Se produkt →
Selv med riktig passform og hardhet, avgjør monteringsmetoden om gnaging faktisk oppstår. Den vanligste årsaken til plutselig beslaglegging er ikke en designfeil; det er en monteringsprosess som genererer for mye friksjon for raskt.
Monteringshastighet er en kjent trigger. Rask rotasjon genererer mer lokal varme og forårsaker mer alvorlig vedheft. Bremsing gir kontaktpunktene mindre energi til å sveise og gir smøremiddelet tid til å forbli i gjengesonen.
Begynn med trådstandard og passformklasse. Bekreft den effektive diameteren med passende gjengemålere. Definer deretter kravene til materiale og hardhet. Til slutt tilsett overflatebehandling eller smøremiddel som passer til servicemiljøet.
Hvis skjøten er rustfritt stål og må demonteres senere, bruk nikkelbasert anti-seize og unngå kobberbaserte forbindelser, som kan forårsake galvanisk korrosjon på rustfritt stål. For vibrerende utstyr bør du vurdere flensmuttere eller låsemuttere, fordi de endrer belastningsbanen og reduserer mikrobevegelsen som blir til gnaging. A bredere valg av festemidler kan hjelpe deg å balansere disse valgene med kostnad og tilgjengelighet.
Nei. Riktig gjengetilpasning reduserer lokalt kontakttrykk og forbedrer lastfordelingen, men det eliminerer ikke behovet for hardhetskontroll, overflateforberedelse og smøring. Forebygging av gnaging krever en kombinasjon av design og monteringskontroller.
I de fleste anti-galling design brukes en kontrollert hardhetsdifferensial. En hardere utvendig gjenge med en mykere innvendig gjenge er vanlig, men det motsatte kan også fungere hvis materialer, overflatebelegg og smøremidler velges nøye. Nøkkelen er å unngå identiske myke overflater fra samme legeringsfamilie.
Nei. Galling forekommer også med aluminium, titan og andre formbare metaller. Rustfritt stål er det vanligste industrielle eksemplet på grunn av dets brede bruk, arbeidsherdende oppførsel og tynn oksidfilm.
Nikkelbasert anti-feste er ofte anbefalt for rustfrie stålmonteringer. Kobberbaserte forbindelser bør unngås fordi kobber kan fremme galvanisk korrosjon i gjengede skjøter i rustfritt stål.
Forebygging av gjenger starter med design, ikke med vedlikehold. En nøye utvalgt gjengepasning sprer belastningen, et kontrollert hardhetsforhold forhindrer kaldsveising, og disiplinert montering holder de to overflatene adskilt lenge nok til å feste festet. Når disse prinsippene fungerer sammen, gjør mutteren og maskinskruen det de er designet for å gjøre: klemme skjøten uten å bli en del.
Produsenter med erfaring innen både varmebehandling og produksjon av festemidler, som Jiaxing Zhongke Metal Technology Co., Ltd., er i en sterk posisjon til å støtte disse beslutningene med prosesskontroll som når hele veien fra ovnen til den ferdige tråden.

ZKL Series 950 ℃ Rotary Resistance Furnace vedtar avanserte designkonsepter, ...
Se detaljer
ZKL -serie 650 ℃ Flytende nitridingsovn er egnet for overflatebehandling og y...
Se detaljer
RX3-serie-motstandsovner av bokstype er mye brukt innen metallvarmebehandling...
Se detaljer
Designfunksjonene til de skarpe skarpe punktets selvtappingskruer gjør dem i ...
Se detaljer
SHEXAGON HEAD SHARP POINT Self-Tapping Screws er en effektiv og praktisk fest...
Se detaljer
Countersunk, Double Countersunk, Semi-Countersunk, Trumpet og Pan Head-sponpl...
Se detaljer
Designfunksjonen til den selv-tappende skruen med flathale er at halen har en...
Se detaljer
Monomerpakninger og sammenhengende pakninger er to typer tetningsmaterialer s...
Se detaljer+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr. 2155, Shuanglong Road, Nanhu District, Jia Xing City, Zhejiang Province
Opphavsrett © Jiaxing Zhongke Metal Technology Co., Ltd. Alle rettigheter forbeholdt.Tilbyder av tilpassede høyfaste rustfrie stålfester

