


ZKL -serien Kontinuerlig nettrantransportør Tempering Furnace
Cat:Industriell ovn
ZKL-serien Kontinuerlig nettransportørovertreder er egnet for batch-tempereri...
Se detaljer


Selvborende og selvskruende skruer er to av de mest brukte festene i metallkonstruksjon, VVS-installasjon, kledning og lett konstruksjonsmontering. Begge typene danner sine egne parrende gjenger, noe som skiller dem fra konvensjonelle maskinskruer og bolter. Forvirringen starter vanligvis når ingeniører og entreprenører prøver å bestemme hvilken som sparer mer installasjonstid. Det korte svaret er at en selvborende skrue fjerner behovet for en mutter, men krever fortsatt et pilothull i metall, mens en selvborende skrue kombinerer boring og boring i en enkelt omgang. Denne veiledningen bryter ned forskjellene i spissdesign, trådgeometri og bruk i den virkelige verden, slik at du trygt kan spesifisere riktig festemiddel.
Selvskruende skruer, også kalt tappeskruer eller plateskruer, er designet for å kutte eller danne innvendige gjenger i et eksisterende pilothull. De har ikke en borespiss, så de kan ikke lage et hull i fast materiale av seg selv. I stedet griper den skarpe, avsmalnende tuppen og de spesialformede gjengene gradvis inn i veggen til pilothullet mens skruen drives, og genererer den tilhørende gjengen som holder skjøten sammen.
Basert på hvordan de samhandler med grunnmaterialet, faller selvskruende skruer inn i tre kategorier:
Fordi et pilothull er påkrevd, tar installasjonen to trinn, men posisjoneringen og den endelige klembelastningen er svært forutsigbare. Dette gjør selvskruende skruer til et solid valg for elektriske kabinetter, biltrim, møbler og avtakbare tilgangspaneler. For mer detaljer om trådtyper og punktvalg, se vår guide på å velge riktig selvskruende skrue .
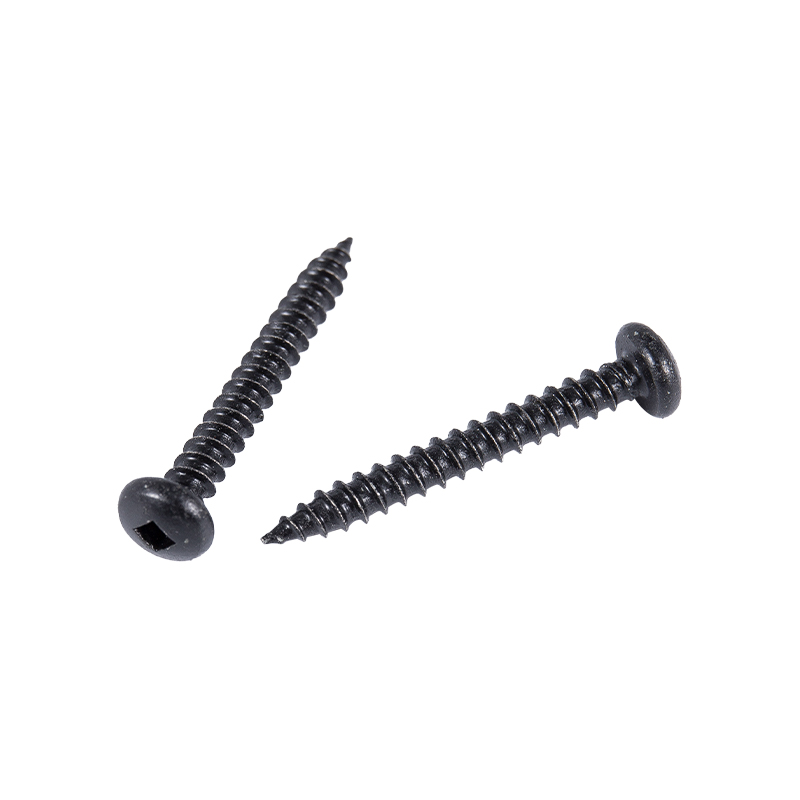 Pan Head Sharp Point selvskjærende skruer for allsidig festing Denne skruen kombinerer et pannehode med tverrriller med en skarp konisk spiss, noe som muliggjør rask gjengedannelse uten forboring. Tilgjengelig i flere materialer og utførelser, passer den konstruksjon, møbler, elektronikk og bilapplikasjoner. Se produkt →
Selvborende skruer har en borkroneformet spiss på spissen. Dette integrerte borepunktet lar skruen bore sitt eget pilothull og tappe sine egne gjenger i en enkelt operasjon, uten separat forboringstrinn. Når borepunktet trenger inn i materialet, griper gjengene umiddelbart i det nykuttede hullet og trekker skruen godt på plass.
Borepunkter identifiseres med nummer, vanligvis #2, #3, #4 og #5. Lengre spisser kan trenge gjennom tykkere stabler, så den totale materialtykkelsen bestemmer riktig punktstørrelse. Selvborende skruer er standardvalget for metalldekke, stålplater, takbekledning og konstruksjonsstålmontasjer, der kombinasjonen av boreevne og trykk-på-plass-hastighet er en stor produktivitetsgevinst. Hodealternativer som sekskant, sekskantflens, pan og forsenket lar den samme skruefamilien håndtere både strukturelle og finishfølsomme jobber. For å forstå hvordan borepunktlengde påvirker ytelsen, les artikkelen vår om hva selvborende skruer er og hvordan de fungerer .
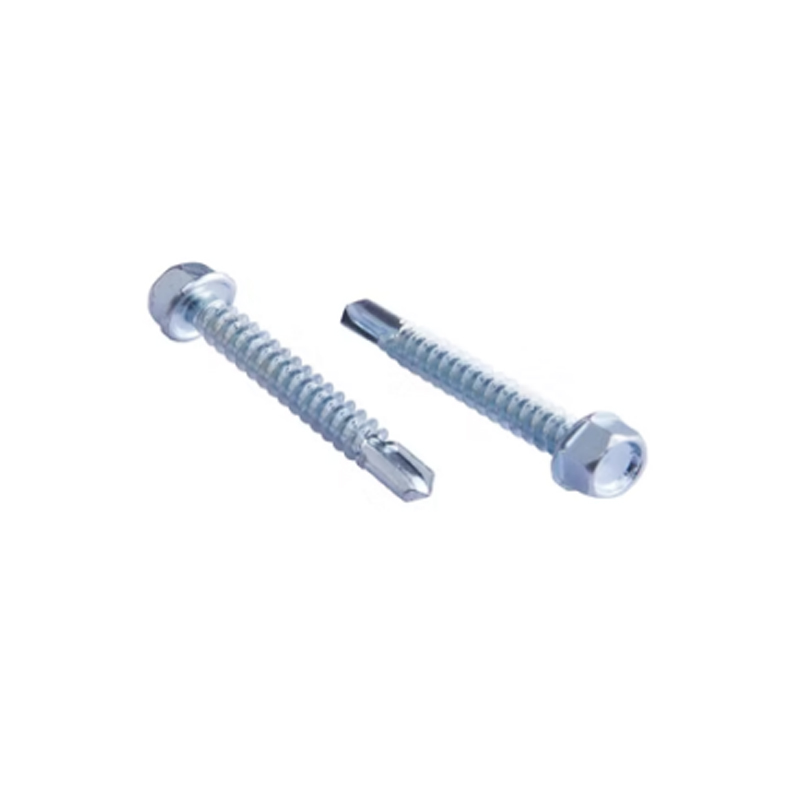 Sekskantede selvborende skruer med integrert borepunkt Disse sekskantflensskruene borer og banker i én operasjon, og eliminerer pilothull for raskere stål-til-stål-feste. Laget av rustfritt stål med korrosjonsbestandighet, er de ideelle for taktekking, solcellebraketter og strukturelle monteringer. Se produkt →
| Attributt | Selvskjærende skrue | Selvborende skrue |
|---|---|---|
| Primær funksjon | Former eller kutter sammen tråder | Borer pilothull og danner gjenger |
| Pilothull kreves | Ja, i metall | Nei |
| Tips design | Konisk spiss med skjærende eller formende kanter | Spiss i borekronestil |
| Typiske underlag | Plast, aluminium, tynn stålplate | Stål, tykk plate, strukturelle seksjoner |
| Installasjonstrinn | Forbor, kjør deretter | Ett skritt |
| Enkel demontering | Lettere å fjerne og kjøre på nytt | Mulig, men fjerning er vanskeligere etter full sitteplasser |
Forskjellen betyr mest i arbeidsflyteffektivitet. Ved høyvolums stål-til-stål-feste kan eliminering av pilothull-trinnet spare flere sekunder per skrue, noe som gir betydelige arbeidsbesparelser over et stort tak- eller rammeprosjekt.
Gjengeometri bestemmer hvor godt en skrue fungerer i et gitt grunnmateriale. To skruer med identiske diametre og lengder kan oppføre seg svært forskjellig hvis gjengeprofilene deres ikke er tilpasset underlaget.
Gjengedannende punkter er butte og skyver materiale ut av veien for å skape en tett, kaldbearbeidet gjenge, som er ideell for duktile materialer og skjøter som trenger god vibrasjonsmotstand. Gjengekuttepunkter er skarpere og fjerner en liten mengde materiale, og unngår den høye spenningen som kan knekke sprø plast eller boksherdede metaller. Hvis du fester en stiv PVC-profil, for eksempel, vil en gjengeskjærskrue med en smal rille vanligvis sitte mer rent enn en gjengeformende type.
Grovgjengede skruer er bedre egnet til myke underlag som tre, sponplater og plast, hvor fine gjenger vil løsne under belastning. Fingjengede skruer gir høyere uttrekksmotstand i metallplater og er standarden for selvborende skruer som brukes i stålkledning. Gjengevinkel og flankeform styrer også installasjonsmomentet, og derfor må hodedrevets design og gjengeprofil vurderes sammen.
En selvborende skrue fungerer ved å kutte stål, så borepunktet må være betydelig hardere enn arbeidsstykket. Riktig varmebehandling gir tuppen og gjengene hardheten til å trenge inn i konstruksjonsstål uten å sløve, mens skruekjernen beholder nok seighet til å håndtere skjær- og bøyebelastninger uten å knekke. Case-herding etterfulgt av kontrollert temperering oppnår denne balansen. En produsent med intern varmebehandlingsevne kan opprettholde en tettere hardhetskonsistens på tvers av hver batch, noe som direkte påvirker boreytelsen og feltfeilfrekvensen.
Riktig valg avhenger av underlaget, tilgjengeligheten til fugen, og hvor rask monteringen må være.
En vanlig feil er å skru en selvskruende skrue inn i metall uten et pilothull. Skruen kan sette seg fast før gjengene går helt i inngrep, sløse med festeanordningen og skade komponenten. Selvborende skruer unngår denne feilmodusen helt fordi borepunktet lager hullet rett før gjengen begynner å kutte.
Bruk denne praktiske sjekklisten for å begrense alternativene:
Festemidler i rustfritt stål er mye spesifisert for korrosive miljøer fordi de motstår rust på overflaten og ved gjengeroten. Når du trenger en kombinasjon av skive og skrue, forenkler en forhåndsmontert enhet med en enkelt eller sammenkoblet skive installasjonen og reduserer antall deler på stedet.
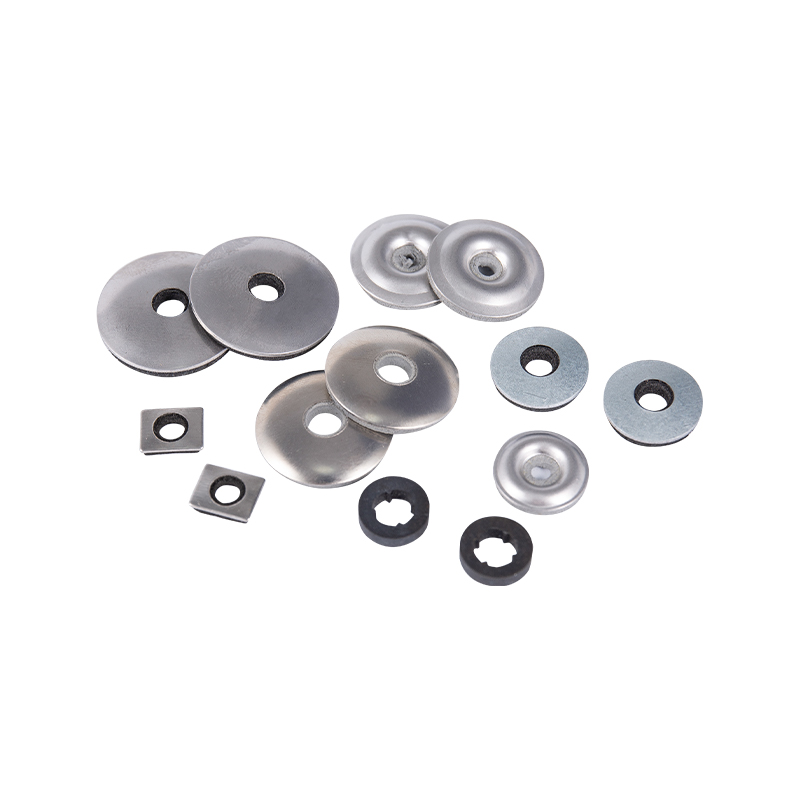 Enkelte og sammenkoblede skiveenheter for vanntett forsegling Forhåndsmonterte metall- og gummiskiver gir en vanntett forsegling rundt festene, og forhindrer fuktinntrengning i kritiske bruksområder. Disse enhetene er tilgjengelige i forskjellige størrelser og materialer, og forenkler installasjonen og reduserer antall deler på stedet. Se produkt →
Bare i svært tynne, myke metallplater, og selv da er resultatet upålitelig. En selvskruende skrue er designet for å tappe gjenger, ikke for å bore et hull. For jevn kvalitet i metallskjøter, sørg alltid for et pilothull før du skruer inn en selvgjengende skrue.
De vil bore og kjøre inn i tre, men en dedikert treskrue eller sponplateskrue med skarp spiss og grov gjenge vil generelt holde bedre og koste mindre. Selvborende skruer er optimalisert for metall-til-metall-skjøter, ikke myke fibermaterialer.
Gjengedannende skruer forskyver materiale for å lage en tett gjenge, som passer til duktile underlag som aluminium og plast. Gjengeskruer fjerner materiale med små skjærekanter, noe som passer til hardere materialer og reduserer risikoen for sprekkdannelse av sprø komponenter.
Tilpass punktnummeret til den kombinerte tykkelsen på materialene som skal festes. Et #2-punkt fungerer for lett metallplate opp til omtrent 2 mm, mens #4- og #5-punkt passer til tykkere strukturelle stabler. Hvis borepunktet er for kort, stopper skruen før gjengene går i inngrep; hvis den er for lang, kan spissen drive under installasjonen.
Begge festefamiliene har en tydelig plass i metallarbeid og generell montering. Avgjørelsen kommer ned til underlagets hardhet, tilstedeværelsen av et pilothull og installasjonshastigheten. Å jobbe med en produsent som kontrollerer hele prosessen, fra kald overskrift og trådrulling gjennom varmebehandling og overflatebehandling, gjør det lettere å få konsekvent ytelse på stedet. Når korrosjonsmotstand er en prioritet, fortjener rustfrie stålalternativer i SUS304 eller SUS316 seriøs vurdering; bare bekreft at varmebehandlingsspesifikasjonen samsvarer med hardheten til materialene du har tenkt å sette sammen.

ZKL-serien Kontinuerlig nettransportørovertreder er egnet for batch-tempereri...
Se detaljer
ZKL-serien 650 ℃ Gass-nitriding av pit-type er spesialdesignet for overflatev...
Se detaljer
RJ2 -serien 650 ℃ Pit Tempering Furnace er egnet for å temperere varmebehandl...
Se detaljer
SHEXAGON HEAD SHARP POINT Self-Tapping Screws er en effektiv og praktisk fest...
Se detaljer
Designfunksjonen til den selv-tappende skruen med flathale er at halen har en...
Se detaljer
Monomerpakninger og sammenhengende pakninger er to typer tetningsmaterialer s...
Se detaljer+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr. 2155, Shuanglong Road, Nanhu District, Jia Xing City, Zhejiang Province
Opphavsrett © Jiaxing Zhongke Metal Technology Co., Ltd. Alle rettigheter forbeholdt.Tilbyder av tilpassede høyfaste rustfrie stålfester


